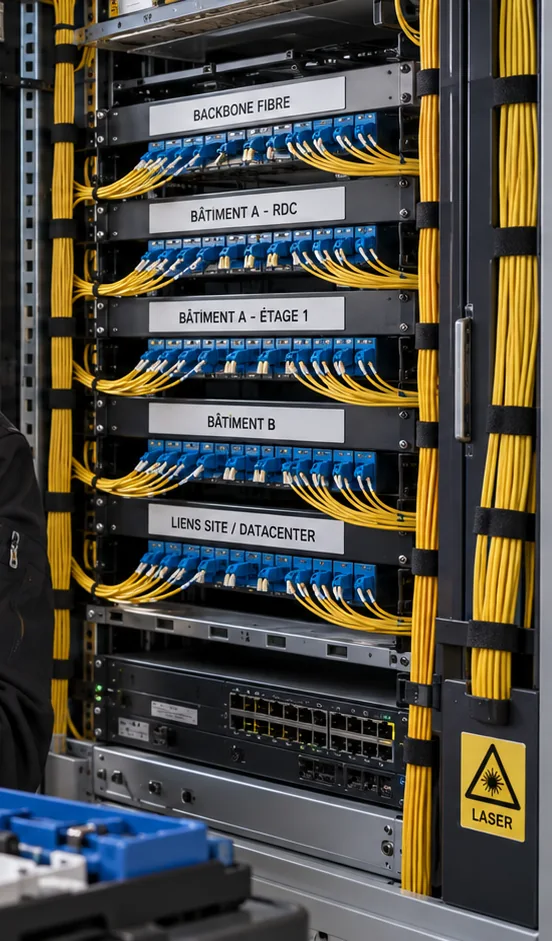
Pourquoi un câblage de bureau meurt en atelier
Les modes de défaillance sont connus et se répètent d'un site à l'autre. La gaine PVC d'un câble tertiaire durcit au contact des huiles de coupe, craque, et laisse l'humidité atteindre l'écran qui se corrode. Un RJ45 non verrouillé se déclipse sous vibration, ou son ergot casse après quelques dizaines de manipulations. Les passages en chemin de câbles partagé avec les câbles moteur exposent les paires à des fronts de commutation de plusieurs kilovolts par microseconde. Et les lavages, en agroalimentaire, envoient de l'eau à 60 bars exactement là où personne n'imaginait qu'elle irait.
Le résultat n'est presque jamais une panne franche. C'est une dégradation lente : quelques trames perdues, un automate qui se déconnecte une fois par semaine, un capteur qui remonte une valeur aberrante. L'exploitant met des mois à faire le lien avec le câblage, et pendant ce temps la production accumule des micro-arrêts que personne ne sait expliquer. C'est pour cela que nous mesurons systématiquement — la certification d'un lien industriel sert autant au diagnostic futur qu'à la réception.
Choisir les composants pour le milieu, pas pour le catalogue
Le câble d'abord. La gaine polyuréthane résiste aux huiles minérales et végétales, aux solvants légers, à l'abrasion et aux UV, et conserve sa souplesse de −40 à +80 °C. Pour les chaînes porte-câbles, on passe sur une construction spécifiquement qualifiée en flexion dynamique, testée sur plusieurs millions de cycles : un câble standard placé dans une chaîne rompt ses conducteurs en quelques semaines. En zone de soudure, une gaine résistante aux projections incandescentes s'impose.
La connectique ensuite. Le M12 est la référence de l'automatisme : corps métallique fileté, verrouillage par vissage, étanchéité IP67 et souvent IP69K sous jet haute pression. Le codage évite les erreurs de raccordement — codage D pour l'Ethernet 100 Mbit/s quatre pôles, codage X huit pôles pour le gigabit et le 10 Gbit/s, codage A pour les capteurs, codage T ou L pour l'alimentation. Quand un RJ45 reste nécessaire, on le protège dans un boîtier à baïonnette verrouillable plutôt que de l'exposer nu.
Indices de protection : ce que chaque chiffre engage
L'indice se lit en deux temps : le premier chiffre pour les solides, le second pour les liquides. Le K en suffixe change complètement la donne.
| Indice | Protection réelle | Où nous l'employons |
|---|---|---|
| IP20 | Doigts, aucune protection à l'eau | Intérieur d'armoire fermée uniquement |
| IP54 | Poussières limitées, projections d'eau | Armoires en atelier propre, zones sans lavage |
| IP55 | Poussières limitées, jets basse pression | Notre standard d'armoire en atelier de production |
| IP65 | Étanche aux poussières, jets d'eau | Coffrets déportés, bornes de terrain |
| IP67 | Immersion temporaire 1 m / 30 min | Connectique M12 de terrain, boîtiers au sol |
| IP69K | Jet à 80 bars et 80 °C, nettoyage haute pression | Agroalimentaire, zones de lavage quotidien |
↔ Faites défiler le tableau pour consulter toutes les colonnes.
Cohabiter avec la puissance sans la subir
Le variateur de fréquence est l'ennemi principal. Il découpe une tension continue à plusieurs kilohertz avec des fronts extrêmement raides, et le câble qui relie le variateur au moteur se comporte alors comme une antenne large bande. Trois mesures, appliquées ensemble, règlent le problème.
D'abord la distance : un mètre au minimum entre un câble moteur et un câble réseau lorsqu'ils cheminent en parallèle sur plusieurs mètres, et un croisement toujours perpendiculaire. Ensuite le câble moteur blindé, dont le blindage est repris sur 360° par un collier métallique à l'entrée du variateur et côté moteur — pas par une queue de cochon, qui annule l'essentiel de l'effet. Enfin le chemin de câbles métallique continu, relié à la terre à intervalles réguliers, qui joue le rôle d'écran réparti.
À cela s'ajoute la question de l'équipotentialité. Deux armoires alimentées depuis des tableaux différents peuvent présenter une différence de potentiel de plusieurs volts entre leurs masses. Un câble écranté reliant les deux fait alors circuler un courant permanent dans son écran. La réponse est un conducteur d'équipotentialité de section suffisante posé en parallèle du câble réseau, ou, mieux, une liaison en fibre optique qui supprime le problème à la racine. Nous vérifions systématiquement les continuités à l'ohmmètre avant de raccorder quoi que ce soit.
- Gaine PUR
- Chaîne porte-câbles
- M12 codage D
- M12 codage X
- IP67 / IP69K
- Armoire IP55
- Blindage 360°
- Équipotentialité
- Anneau MRP
- ATEX zone 22
Redondance, ATEX et contraintes de site
Topologie en anneau
Une ligne de production ne tolère pas de perdre la moitié de ses automates parce qu'un chariot a arraché un câble. Les switches industriels gèrent des protocoles d'anneau qui reconvergent en moins de 50 ms, soit un temps inférieur au cycle de la plupart des automates. Le câble revient à son point de départ : une coupure n'isole plus rien.
Zones ATEX
En atmosphère explosible — silos, poudres, solvants, stations de charge de batteries — le matériel doit être certifié pour la zone. Cela conditionne le choix des boîtiers, des presse-étoupes, des modes de protection et parfois l'usage de barrières de sécurité intrinsèque. Le câblage optique, sans énergie électrique, simplifie beaucoup de situations.
Agroalimentaire et lavage
Chemins de câbles en inox 304 ou 316, profils inclinés qui ne retiennent pas l'eau, absence d'angle rentrant où la matière s'accumule, connectique IP69K, boîtiers sans vis apparentes. Le protocole de nettoyage du site doit être lu avant de dessiner le cheminement, pas après le premier lavage.
Coordination avec les automaticiens : c'est le point d'achoppement le plus fréquent. L'intégrateur machine livre son îlot avec son propre adressage, souvent en 192.168.0.x, et une vingtaine d'îlots arrivent avec le même plan. Nous cadrons le sujet en amont : plan d'adressage global, VLAN par cellule, règles de routage vers la supervision, et point de démarcation clairement défini entre le réseau machine et le réseau OT du site. Ce cadrage écrit avant les commandes évite trois mois de reprise.
Notre façon de traiter un atelier
Visite en conditions réelles
Nous venons pendant la production, pas pendant l'arrêt annuel. C'est là qu'on voit les trajectoires des chariots, les zones de projection, les vibrations, les points chauds et les endroits où le lavage passe réellement. Un relevé fait dans un atelier vide oublie la moitié des contraintes.
Étude de cheminement et arbitrages
Tracé des chemins de câbles, hauteurs de pose hors d'atteinte des engins, points de descente protégés par fourreau acier, positions des armoires de zone. Chaque arbitrage cuivre / fibre est justifié par la distance, l'environnement électrique et la criticité.
Préfabrication en atelier
Les armoires sont câblées et repérées chez nous, les longueurs préparées, les cordons M12 confectionnés et testés. Le temps passé sur site, qui est le temps coûteux pour vous, s'en trouve réduit de moitié.
Pose pendant les fenêtres d'arrêt
Nous travaillons pendant les arrêts programmés, les changements de série ou les nuits, en coordination avec la maintenance. Chaque fenêtre fait l'objet d'un périmètre écrit et d'un point de non-retour au-delà duquel on reprend la configuration initiale.
Mesures, marquage et dossier
Certification de chaque lien, contrôle des continuités de terre, relevé des adresses et des ports, marquage définitif et dossier remis à la maintenance sous forme exploitable — plan d'atelier, synoptique réseau, tableau des équipements.
Questions fréquentes
Peut-on utiliser du câble Cat. 6A classique en atelier ?
Sur un chemin de câbles en hauteur, à l'écart des câbles moteur et hors zone de lavage, oui. Dès que le câble descend au niveau des machines, longe un variateur, passe dans une chaîne mobile ou se trouve exposé aux huiles et aux projections, il faut une gaine PUR et une connectique verrouillée. Le surcoût est réel — un cordon M12 codage X coûte plusieurs fois le prix d'un cordon RJ45 — mais il se compare au coût d'un arrêt de ligne, pas au prix du câble.
Faut-il du blindé partout dans une usine ?
Non, et le blindé mal repris est pire que le non blindé. Le S/FTP s'impose à proximité des variateurs, des postes de soudure et des fours à induction, à condition que l'écran soit repris sur 360° aux deux extrémités et que les masses soient équipotentielles. Dans un hall de stockage sans machine tournante, un F/UTP suffit largement. Nous décidons après mesure de l'environnement, pas par principe — et nous vérifions la terre avant de choisir.
Comment relier deux bâtiments d'un même site industriel ?
En fibre optique, sans exception. Une liaison cuivre entre deux bâtiments alimentés par des transformateurs différents crée une continuité métallique entre deux terres à des potentiels distincts, avec des courants de circulation permanents et un chemin privilégié pour les surtensions d'orage. Une rocade optique de 12 à 24 brins en fourreau coûte moins cher que le remplacement de deux switches et d'un automate après le premier coup de foudre.
Le Wi-Fi peut-il remplacer le câblage dans un atelier ?
Pour les équipements mobiles — chariots, AGV, terminaux de préparation — oui, et c'est même la seule réponse possible. Pour un automate, un variateur ou un capteur fixe, non : le déterminisme et la disponibilité du filaire restent supérieurs, et un anneau redondant se rétablit en 50 ms là où une reprise radio prend plusieurs centaines de millisecondes. Les deux se complètent, et la couverture radio d'un entrepôt se conçoit à part.
Intervenez-vous sur les sites industriels des Ardennes et de la Haute-Marne ?
Régulièrement. Nos équipes interviennent sur les sites de production de la Marne, des Ardennes, de la Haute-Marne et de l'Aisne, ainsi que sur les plateformes industrielles d'Île-de-France. Pour les chantiers en atelier, nous calons les interventions sur vos fenêtres d'arrêt, y compris de nuit et le week-end, et nous préfabriquons le maximum en amont pour raccourcir le temps de présence sur site.